Pultrusione: come scegliere tra vasca di impregnazione, scatola di iniezione a pressione atmosferica e in pressione
Vasca di impregnazione, scatola di iniezione a pressione atmosferica e in pressione: la vera differenza non è la pressione, ma quando la resina entra in contatto con le fibre. Una tabella confronta viscosità, contenuto di fibra massimo, utilizzo della resina e VOC, più quattro prerequisiti e il metodo a gradini per la messa a punto.
Sulla stessa linea di pultrusione, cambiare il sistema di alimentazione della resina può ridurre gli scarti dal 20% a meno del 5% e persino raddoppiare la velocità di trazione; oppure non cambiare nulla — e il problema è la disposizione dei filati. La vera differenza tra i tre sistemi non sta nella "pressione", ma in quando la resina tocca le fibre.
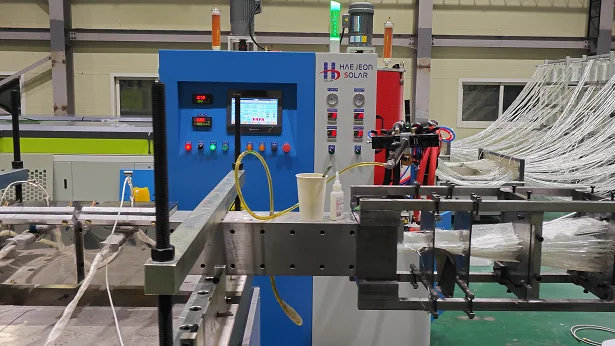
Il vero discrimine: non la pressione, ma il momento dell'impregnazione
La vasca di impregnazione "impregna a fondo prima dello stampo". I filati attraversano una vasca aperta e si impregnano per capillarità e gravità, restando a bagno a lungo prima di entrare nello stampo.
La scatola di iniezione "bagna solo prima dello stampo". Le fibre entrano ordinate in una cavità chiusa e la resina le tocca pochi secondi prima dell'inizio della gelificazione.
Questa differenza determina tutto il resto: VOC, sprechi di resina, contenuto massimo di fibra e velocità di trazione. In fase di scelta non chiedetevi prima "quanta pressione", ma "che viscosità ha la mia resina e quanto contenuto di fibra deve avere il profilo".
Le differenze in una tabella
Tabella ampia: su smartphone scorri lateralmente per vedere il confronto completo
| Voce | Vasca di impregnazione | Scatola a pressione atmosferica | Scatola in pressione |
|---|---|---|---|
| Modalità di impregnazione | Vasca aperta, capillarità + gravità | Semiaperta, gravità o pompa a bassa pressione | Completamente chiusa, penetrazione forzata dalla pompa |
| Pressione di esercizio tipica | Atmosferica | 0,1–0,3 MPa | 0,3–1,5 MPa |
| Viscosità resina adatta | 200–500 mPa·s | Da bassa a media | Da medio-bassa a elevata |
| Contenuto volumetrico di fibra | Basso | Medio | Fino al 60%–70% |
| Utilizzo della resina | 80%–90% | Circa 90% | Oltre il 90% |
| VOC (livello relativo) | Alto (riferimento) | –30%–50% | Circa 1/5 della vasca |
| Sensibilità alla disposizione dei filati | Bassa | Media | Alta |
| Applicazioni tipiche | Tubi per cavi, pali per recinzioni | Profili industriali generici | Componenti strutturali, profili ad alto contenuto di fibra |
Vasca di impregnazione: impianto economico, ma tre costi nascosti
Solo sistemi a bassa viscosità. Poliestere e vinilestere a 200–500 mPa·s sono il suo terreno ideale. Con viscosità più alte il fascio di roving non si impregna in profondità: è così che nascono filati asciutti e vuoti d'aria.
Sprechi di resina del 10%–20%. La parte non trascinata dalle fibre va recuperata con un sistema di ricircolo, e la purezza del recuperato va comunque gestita.
Vasca aperta significa aperta. Lo stirene evapora: odori in reparto e pressione normativa; il monomero se ne va e la viscosità sale, con controlli e rabbocchi frequenti.
È adatta a profili civili come tubi per cavi e pali per recinzioni, con requisiti estetici e meccanici contenuti, e a linee con volumi ridotti e frequenti cambi di materiale. In questi casi va benissimo; forzarla su componenti strutturali ad alta resistenza crea problemi.
Scatola a pressione atmosferica: il miglior rapporto qualità-prezzo per la maggior parte dei profili industriali
La scatola comunica con l'atmosfera e inietta per gravità o con pompa a bassa pressione, con pressione di esercizio tipica 0,1–0,3 MPa. Rispetto alla vasca, le emissioni di VOC calano del 30%–50% e l'uniformità di impregnazione migliora nettamente, con struttura semplice e manutenzione economica.
Risolve l'"impregnazione uniforme", non l'"alto contenuto di fibra". Oltre il 55% di contenuto volumetrico di fibra, o con filati molto fitti, la pressione atmosferica non basta più.
Scatola in pressione: per alti contenuti di fibra e alte velocità di trazione
Completamente chiusa, con penetrazione forzata dalla pompa, pressione di esercizio tipica 0,3–1,5 MPa (alcuni costruttori indicano 2–10 bar, cioè 0,2–1,0 MPa: dipende da impianto e sistema resinoso, non copiate i numeri).
Contenuto volumetrico di fibra fino al 60%–70%;
Utilizzo della resina oltre il 90%, VOC circa un quinto della vasca;
Contenuto di resina regolato in anello chiuso sulla pressione, con errore entro ±1%;
Velocità di trazione più alta: la resina resta meno tempo esposta al calore e all'aria.
Il prezzo è un investimento impiantistico elevato, e la sensibilità alla disposizione dei filati è molto alta: ne parliamo più avanti.
Perché i sistemi poliuretanici richiedono praticamente sempre lo stampo chiuso
Un punto che molte aziende trascurano quando cambiano materiale.
Primo, il componente A reagisce con l'acqua. L'isocianato è estremamente sensibile all'umidità: una vasca aperta equivale a fargli assorbire l'umidità dell'aria di reparto, e bolle e anomalie di cura nascono già qui. Di norma si richiede umidità relativa sotto il 60% e componente A termostatato a 35–45 °C con oscillazione entro ±2 °C.
Secondo, il poliuretano va miscelato in linea. I due componenti A e B si uniscono nella testa di miscelazione e passano attraverso il miscelatore statico prima di uscire: la vasca aperta non offre questo passaggio.
Terzo, il tempo di gelificazione è breve. Tipicamente 10–30 minuti: se la resina resta ferma nella vasca la viscosità inizia a salire, e livello e temperatura vanno monitorati.
Per la pultrusione in poliuretano, quindi, la scatola di iniezione non è un'opzione ma un prerequisito. Resta solo da scegliere tra pressione atmosferica e in pressione. È anche il motivo per cui la produzione di profili in poliuretano alifatico senza verniciatura ricorre di norma all'iniezione a stampo chiuso.
Prima di installare la scatola di iniezione, verificate quattro cose
1. Disposizione dei filati. La pressione di iniezione non corregge zone povere o ricche di resina. Se i filati non sono distribuiti in modo uniforme, aumentare la pressione rende solo più ricche le zone già ricche e più povere quelle già povere: è la causa più frequente di "nessun effetto" dopo il cambio di impianto. Prima individuate a quale categoria appartiene la vostra linea tra le caratteristiche del processo di pultrusione, poi valutate se aumentare la pressione.
2. Conicità dell'ingresso stampo. Intervallo tipico 2°–4°: sotto 1,5° la compattazione è insufficiente e compaiono zone asciutte; sopra 5° l'attrito genera calore e all'ingresso si rompono i filati. Conicità da regolare in base a sezione e frazione volumetrica di fibra: le barre unidirezionali richiedono un angolo maggiore rispetto alle sezioni rettangolari.
3. Sistema di lavaggio. Con il poliuretano, oltre 5 minuti di fermo si deve lavare, senza aspettare la cura. In fase di scelta inserite nel preventivo il lavaggio automatico e il serbatoio tampone: servono per piccoli lotti di prova e per sciacquare rapidamente pompa e tubazioni, molto più comodo che modificare l'impianto dopo.
4. Monitoraggio della pressione. All'uscita della pompa serve un sensore di pressione, con arresto automatico in sovrapressione e riavvio al ripristino. Le anomalie di pressione spesso precedono quelle di rapporto: sono il primo allarme.
Come definire i parametri: il metodo a gradini, non tutto in una volta
Su un nuovo profilo è quasi impossibile trovare i parametri "ottimali" al primo tentativo. Più affidabile il metodo a gradini:
Fissate rapporto e temperatura stampo, poi provate tre segmenti a 300, 500 e 700 mm/min;
Per ogni segmento misurate tre indicatori: durezza Barcol, resistenza al taglio su trave corta, qualità superficiale;
Interpolate tra i tre punti e scegliete il segmento con "durezza sufficiente e superficie senza cricche".
Criteri di riferimento (sistemi poliestere): durezza Barcol 45–55 è normale; sotto 40 la superficie è poco reticolata, spesso per temperatura insufficiente nella terza zona o velocità di trazione troppo alta; sopra 60 attenzione alla fragilità da sovracura, evidente soprattutto nei pezzi a parete sottile.
Tre errori di diagnosi frequenti
Cricche superficiali: ridurre la velocità di trazione. Le cricche hanno almeno tre origini: temperatura troppo alta nella zona di preriscaldamento (superficie reticolata prima, nucleo ancora fluido, trascinato dalla parete dello stampo con cricche di taglio), shock termico all'uscita per temperatura troppo alta a contatto con l'aria fredda, distaccante interno insufficiente (nella maggior parte dei sistemi 0,5–1,0 phr). Prima individuate la causa, poi toccate i parametri.
Bolle: aggiungere disaerante. Prima capite da dove arrivano: dalla resina (materia prima umida, aria trascinata nella miscelazione) controllate serbatoio e testa di miscelazione; dalle fibre (impregnazione insufficiente, aria nei filati) controllate pressione di iniezione e disposizione. Sbagliando direzione si peggiora tutto.
Cambiare scatola di iniezione per aumentare la velocità. La velocità è una questione di sistema: reattività della resina, lunghezza dello stampo e preriscaldamento devono stare al passo. Cambiando solo la scatola, di solito il collo di bottiglia resta la zona di cura.
Conclusione
Scegliere il sistema di alimentazione della resina significa rispondere a tre domande: che viscosità ha la resina, quanto contenuto di fibra serve, quanti metri all'anno si producono. Definite queste tre risposte, la scelta è quasi scontata: il resto è lavoro di messa a punto.
Hai bisogno di una consulenza sulla configurazione della macchina?
Lasciate i vostri dati: un ingegnere vi contatterà entro 12 ore.