Profili pultrusi in poliuretano alifatico senza verniciatura: come l'iniezione a stampo chiuso garantisce produzione continua
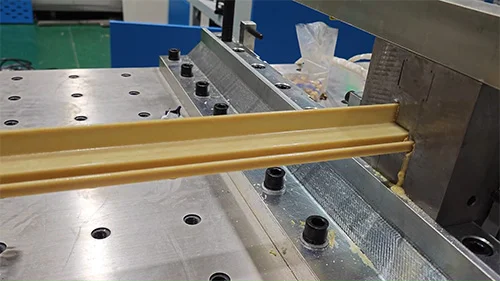
I profili pultrusi in poliuretano alifatico non contengono anelli benzenici: resistono ai raggi UV e non ingialliscono, pronti all'uso senza verniciatura. La chiave è la precisione di dosaggio, il trasporto a tenuta e la stabilità continua dell'iniezione a stampo chiuso.
I profili per esterni sono esposti a lungo a raggi UV, pioggia e cicli termici. Tradizionalmente si estrude o pultrude e poi si applica una vernice: rallenta l'invecchiamento, ma moltiplica le fasi, aumenta le emissioni di COV e un graffio diventa il punto di partenza del degrado. I profili in poliuretano alifatico seguono un'altra strada: il materiale è intrinsecamente resistente agli agenti atmosferici e il profilo esce pronto all'uso, eliminando l'intera fase di verniciatura.
Perché il sistema alifatico può fare a meno della verniciatura
Il poliuretano aromatico contiene anelli benzenici che, sotto i raggi UV, subiscono fotoossidazione: il risultato è ingiallimento, sfarinamento e perdita di lucentezza. Il poliuretano alifatico usa un sistema isocianato privo di anelli benzenici, con stabilità alla luce nettamente superiore: colore e superficie restano stabili anche in esterno prolungato, senza bisogno di uno strato protettivo.
Inoltre il sistema poliuretanico è tenace, ha ritiro ridotto e lega saldamente con la fibra di vetro, con una superficie compatta e poco porosa. Solo una superficie di qualità rende possibile la non verniciatura.
Materiale resistente non basta: conta il prodotto finito
Anche la resina migliore, se durante l'iniezione si introducono bolle, umidità o errori di dosaggio, dà superfici con bolle, fibre asciutte, striature e differenze di colore. Difetti del genere non si correggono con la formulazione: richiedono levigatura e riverniciatura, e la non verniciatura perde senso.
In altre parole, la non verniciatura non si gioca su un singolo indice di materiale, ma sulla stabilità dell'intera linea di pultrusione, in particolare dosaggio, miscelazione e trasporto della resina bicomponente.
I tre parametri da controllare nell'iniezione a stampo chiuso
Precisione di dosaggio. Uno scostamento nel rapporto A/B si riflette sul grado di reticolazione e sulla superficie: rapporto basso, reticolazione insufficiente e superficie appiccicosa; rapporto alto, materiale fragile e soggetto a cricche. I sistemi bicomponenti a controllo PLC raggiungono di norma una precisione entro ±1%, senza deriva nelle lunghe sessioni.
Trasporto a tenuta. Il poliuretano è sensibile all'umidità: a contatto con l'aria la resina assorbe acqua, generando bolle e reticolazioni anomale. L'iniezione a stampo chiuso mantiene la resina in circuito chiuso dal serbatoio allo stampo, evitando il contatto con l'aria e riducendo le emissioni in reparto.
Esercizio continuo. La pultrusione è un processo continuo: oscillazioni di pressione o pulsazioni di portata provocano difetti periodici. Dosaggio servoassistito e controllo in anello chiuso della pressione garantiscono portata costante e sezione uniforme anche su 24 ore.
Applicazioni da privilegiare
Cornici per moduli fotovoltaici: resistenza duratura agli agenti atmosferici e alla corrosione, con risparmio sui costi di verniciatura;
Profili per serramenti: elevata stabilità del colore, nessun ingiallimento sulle superfici a vista;
Passerelle portacavi e supporti: uso esterno o in ambienti umidi, con intervalli di manutenzione più lunghi;
Prodotti pultrusi in fibra di carbonio e ad alte prestazioni: la qualità superficiale incide su assemblaggio ed estetica.
Consigli prima dell'avvio
Definire prima la vita utile della resina e la finestra di temperatura dello stampo, poi pressione di iniezione e velocità di linea: non usare un unico set di parametri per tutti i sistemi;
Nelle prime prove controllare la superficie: bolle, fibre asciutte e striature emergono già nei primi dieci-quindici minuti;
Registrare in modo tracciabile rapporto, temperatura della resina e pressione, per avere un riferimento in caso di differenze di colore tra lotti;
Pulire la testa di miscelazione subito dopo l'arresto: se il poliuretano gelifica nella camera, il costo di smontaggio supera di gran lunga la manutenzione ordinaria.
La non verniciatura non è un argomento di vendita del singolo materiale, ma il risultato della sinergia tra sistema materiale e processo di iniezione. Per una linea di pultrusione scegliere la resina giusta è solo il primo passo: solo con dosaggio, tenuta e continuità del bicomponente ben gestiti i profili non verniciati raggiungono una produzione stabile.
Hai bisogno di una consulenza sulla configurazione della macchina?
Lasciate i vostri dati: un ingegnere vi contatterà entro 12 ore.