Processo di pultrusione
Guida completa alla pultrusione: srotolamento delle fibre, impregnazione con resina, preformatura, polimerizzazione a caldo e taglio. Analizziamo i parametri chiave (velocità di trazione, temperatura di polimerizzazione, contenuto di resina), i vantaggi e i campi d'impiego.
La pultrusione è uno dei principali processi di formatura continua dei materiali compositi (fibre di vetro o carbonio combinate con una matrice resinosa). Grazie a un flusso continuo che va dalla trazione all'impregnazione, alla formatura, alla polimerizzazione e al taglio, produce in modo efficiente profili lineari a sezione costante. Il punto cruciale è il controllo preciso del grado di impregnazione e della velocità di polimerizzazione, da cui dipende la stabilità delle prestazioni del prodotto.
1. Fasi principali del processo
Srotolamento del rinforzo: dal creel si srotolano fasci continui di fibre (vetro, carbonio) o feltri, mantenuti in tensione costante da un sistema di controllo per evitare allentamenti o rotture e garantire un'impregnazione uniforme.
Impregnazione con resina: i fasci entrano nella vasca di resina liquida (epossidica, poliestere insaturo, ecc.), che deve avvolgere completamente le fibre. Rulli di guida regolano la disposizione delle fibre per un assorbimento uniforme; il tempo di impregnazione va controllato per evitare eccessi o carenze di resina.
Preformatura e rimozione della resina in eccesso: i fasci impregnati passano nella filiera di preformatura, la cui cavità riproduce (leggermente maggiorata) la sezione del prodotto. Qui si elimina la resina in eccesso e si riducono le bolle d'aria, mentre le fibre si allineano secondo il progetto.
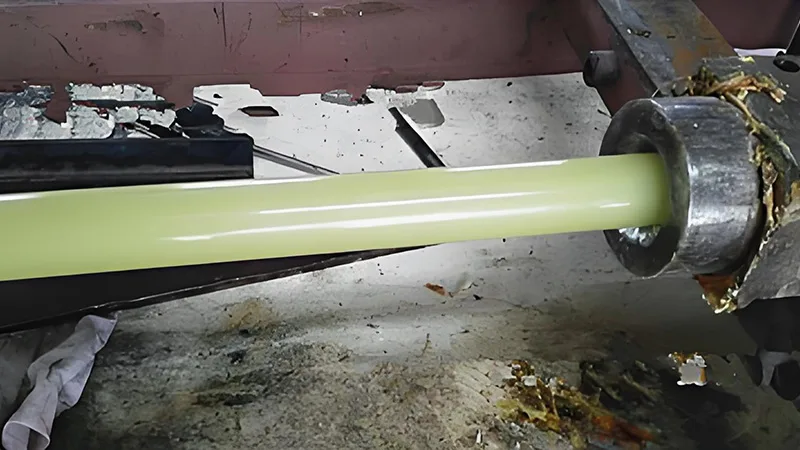
Polimerizzazione a caldo: il composto fibra-resina entra nello stampo di polimerizzazione, riscaldato elettricamente o con olio diatermico a una temperatura impostata (in genere 80—160 ℃ secondo la resina). La resina reticolа e indurisce gradualmente; il tempo di polimerizzazione deve accordarsi alla velocità di trazione perché il prodotto esca completamente indurito.
Trazione e taglio: il profilo indurito viene estratto con regolarità da un tiratore (di norma a cingoli, per una forza più uniforme) e tagliato a misura da un dispositivo automatico.
2. Parametri chiave
Velocità di trazione: va coordinata con la velocità di polimerizzazione; troppo alta lascia il prodotto insufficientemente indurito, troppo bassa riduce la produttività. In pratica si imposta tra 0,5 e 5 m/min in base alle caratteristiche della resina.
Temperatura di polimerizzazione: è preferibile un controllo a stadi (pre-indurimento a bassa temperatura, poi indurimento completo ad alta temperatura) per evitare la decomposizione della resina o tempi troppo lunghi.
Contenuto di resina: si regola con la pressione della filiera di preformatura e il livello della vasca; di solito è del 30%—50% e incide direttamente su resistenza e resistenza alla corrosione.
3. Vantaggi e applicazioni
Il processo offre un elevato grado di automazione, produzione continua ed efficienza notevole; i prodotti hanno fibre ben allineate, alta resistenza, ottima uniformità e ridotti scarti di materiale. Si usa soprattutto per profili lineari a sezione costante come tubi anticorrosivi in FRP, passerelle portacavi, profilati edili e aste di supporto per pale eoliche, con ampio impiego in chimica, edilizia, energia rinnovabile e trasporti.
Hai bisogno di una consulenza sulla configurazione della macchina?
Lasciate i vostri dati: un ingegnere vi contatterà entro 12 ore.