Precauzioni nella colata sottovuoto di trasformatori e trasformatori di misura in alta tensione
La colata sottovuoto con resina epossidica è un processo chiave nella produzione di trasformatori e trasformatori di misura in alta tensione. Garantisce un isolamento denso e stabile in alta tensione.
La colata sottovuoto con resina epossidica è un processo chiave nella produzione di trasformatori e trasformatori di misura ad alta tensione. Consente al materiale isolante di riempire uniformemente gli spazi tra l'avvolgimento e lo stampo, formando dopo l'indurimento una struttura isolante densa che garantisce la sicurezza e la stabilità del prodotto in alta tensione prolungata. Il processo comprende la gestione dei materiali, la preparazione dello stampo, il controllo del vuoto, l'operazione di colata, l'indurimento e la manutenzione; ogni fase ha punti che meritano particolare attenzione.
1. Gestione e preparazione dei materiali
I materiali per la colata con resina epossidica non si usano direttamente; richiedono un adeguato pretrattamento. Il grado di asciugatura della resina, dell'indurente e delle cariche influisce direttamente sulla comparsa di bolle o punti deboli nel prodotto. Se il materiale è umido, l'umidità evapora nell'ambiente sottovuoto e resta intrappolata nell'isolante indurito, diventando un rischio per le proprietà elettriche.
Pertanto i materiali devono essere stoccati in un magazzino asciutto e ventilato. Una volta aperto il contenitore, conviene usarli quanto prima; se non si esauriscono, vanno sigillati ermeticamente. Prima dell'uso, la resina e le cariche vengono di norma preriscaldate per eliminare l'eventuale umidità. Le impurità meccaniche eventualmente presenti si eliminano mediante filtrazione, garantendo che il materiale in ingresso al sistema sia puro e omogeneo.
2. Preriscaldamento dello stampo e dell'avvolgimento
Il preriscaldamento dello stampo e dell'avvolgimento viene spesso trascurato, ma influisce notevolmente sulla qualità finale. Uno stampo freddo a contatto con resina calda raffredda rapidamente la resina sulla superficie di contatto, riducendone la fluidità e impedendole di riempire gli spazi piccoli. Se l'avvolgimento trattiene umidità o solvente, a contatto con il materiale caldo evapora e forma bolle all'interno.
Pertanto, prima della colata, lo stampo e l'avvolgimento si introducono di norma in un forno a una temperatura adeguata e si mantengono il tempo necessario perché il calore penetri uniformemente. Dopo il preriscaldamento, l'avvolgimento deve essere montato nello stampo e colato subito, evitando che assorba umidità se lasciato troppo tempo all'aria. La chiave è che le temperature dello stampo, dell'avvolgimento e del materiale di colata siano il più possibile simili, riducendo gli effetti negativi delle differenze termiche.
3. Creazione dell'ambiente sottovuoto
L'ambiente sottovuoto è ciò che distingue la colata sottovuoto con resina epossidica dalla colata a pressione atmosferica. In alto vuoto, i gas disciolti nel materiale e l'aria introdotta durante la miscelazione vengono estratti; inoltre la resina penetra meglio negli interstizi fini tra le spire e gli strati dell'avvolgimento.
Durante l'evacuazione bisogna controllare la velocità di aumento del vuoto e il livello finale raggiunto. Se il sistema del vuoto ha perdite o la pompa perde rendimento, le bolle non vengono eliminate bene. Va inoltre osservato il livello del materiale per evitare che un vuoto eccessivo volatilizzi componenti a basso peso molecolare e alteri il rapporto della miscela. Dopo aver raggiunto il vuoto, di norma si mantiene per un certo tempo per degasare completamente prima di procedere alla colata.
4. Punti chiave dell'operazione di colata
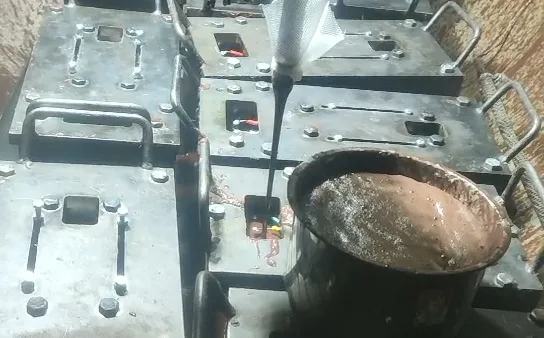
L'operazione di colata è la fase più diretta e quella che richiede più esperienza. Versando la resina miscelata nello stampo, la velocità non deve essere troppo alta, perché genererebbe turbolenze e trascinerebbe aria; né troppo bassa, per evitare che la resina gelifichi prima del tempo. Di norma si lascia fluire la resina lentamente lungo la parete interna dello stampo, in modo che il livello salga in modo stabile e l'aria della cavità venga espulsa strato dopo strato.
In alcuni processi, dopo aver creato il vuoto si introduce nel serbatoio un gas protettivo isolante a una certa pressione prima della colata. Il vantaggio è che, in strutture complesse con angoli difficili da riempire, il gas protettivo agisce come riempimento e migliora l'isolamento dopo l'indurimento. Completata la colata, a volte si esegue un secondo vuoto breve per degasare un'ultima volta la resina già colata.
5. Mantenimento durante l'indurimento
Dopo la colata non basta lasciare riposare la resina fino all'indurimento. L'indurimento è la transizione da liquido a solido, durante la quale si verificano ritiro chimico e sviluppo di calore. Se la temperatura di indurimento è troppo alta o il riscaldamento troppo rapido, le tensioni di ritiro non si rilasciano in tempo e generano microfessure interne che, in alta tensione, si propagano fino a provocare la perforazione dell'isolamento.
Per questo un programma di indurimento ragionevole impiega di norma un riscaldamento a stadi: la resina gelifica prima a bassa temperatura e poi si sale gradualmente di temperatura per completare l'indurimento. L'intero processo deve durare il tempo sufficiente perché la resina reagisca completamente e raggiunga la resistenza meccanica e le proprietà elettriche previste. Dopo l'indurimento si raffredda lentamente fino a temperatura ambiente prima di estrarre il pezzo, evitando nuove tensioni per differenze termiche brusche.
6. Problemi frequenti e loro prevenzione
Nella colata sottovuoto i difetti di qualità più comuni sono bolle residue, fessure superficiali e scariche parziali superiori alla norma. Le bolle sono di solito dovute a materiale umido, vuoto insufficiente o velocità di colata inadeguata; le fessure a una curva di indurimento irrazionale o a un raffreddamento troppo rapido; le scariche parziali eccessive a microdifetti o impurità nell'isolante.
Di fronte a questi problemi, la prevenzione è più importante della riparazione. Eseguire l'ispezione in ingresso e il pretrattamento dei materiali, mantenere il sistema del vuoto in buono stato e controllare rigorosamente temperatura e tempo di colata e indurimento secondo la procedura sono premesse fondamentali per garantire la qualità. Inoltre conviene tenere un registro del processo di ogni lotto per poter risalire alle cause in caso di anomalia e regolare in tempo.
7. Requisiti di base dell'ambiente di lavoro
La colata con resina epossidica richiede determinate condizioni ambientali. L'umidità dell'aria viene assorbita dal materiale, per cui l'umidità del reparto deve essere mantenuta bassa. Se la temperatura è troppo bassa, la viscosità della resina aumenta e la fluidità peggiora, influendo sulla colata. Inoltre l'area di colata deve essere mantenuta pulita per ridurre le particelle di polvere in sospensione; se cadono nella resina diventano impurità all'interno dell'isolamento.
Si consiglia di dotare il reparto di colata di dispositivi di controllo di temperatura e umidità e di pulire e mantenere periodicamente l'ambiente di lavoro. Gli operatori devono indossare indumenti antistatici e dispositivi di protezione, sia per la propria sicurezza sia per ridurre l'influenza umana sulla pulizia del prodotto.
Tutte le fasi della colata sottovuoto con resina epossidica sono interconnesse; qualsiasi negligenza può influire sull'isolamento finale e sulla durata del prodotto. Per trasformatori e trasformatori di misura ad alta tensione, che richiedono un'affidabilità elettrica estrema, la gestione del processo richiede attenzione e accumulo costanti. Solo con un'operazione standardizzata, un'osservazione accurata e una registrazione puntuale nel lavoro quotidiano si può garantire la stabilità a lungo termine della qualità del prodotto.
Hai bisogno di una consulenza sulla configurazione della macchina?
Lasciate i vostri dati: un ingegnere vi contatterà entro 12 ore.